Основы газопламенной сварки
Газопламенной сваркой металлов называют процесс, при котором плавление основного и присадочного материалов происходит в пламени открытой горелки. Поддержание пламени горелки осуществляют подачей одного или нескольких горючих газов или жидкостей в смеси с кислородом. И хотя газопламенная сварка не позволяет достичь той же скорости и простоты, как дуговая сварка, многие отдают ей предпочтение из-за больше мобильности и универсальности. При газовой сварке происходит сплавление двух заготовок с образованием сварного шва, который после остывания имеет такую же прочность, как исходный металл. Металл, соприкасаясь с пламенем и окружающими воздухом, подвергается структурным изменениям, характер которых зависит от свойств самого металла и режимов газопламенной обработки. При газопламенной обработке происходит изменение структуры металла, содержания в нем примесей и легирующих добавок, обогащение кислородом и другими газами, что, в свою очередь, может вызывать окислительные процессы.
В результате плавления металла под воздействием пламени образуется жидкая сварочная ванна, внутри которой происходят сложные физические и химические процессы. Одним из таких процессов является образование оксида железа (FeO), который реагирует с примесями, содержащимися в металле и в первую очередь с кремнием и марганцем. При этом вредные примеси, содержащиеся в сварочной ванне, частично выводятся в сварочный шлак, а частично испаряются в атмосферу в виде газов. Для защиты сварочной ванны от атмосферного воздействия применяют те же методы, что и при дуговой сварке в первую очередь флюсы. Расплавленные флюсы вместе с вредными примесями образуют на поверхности сварочной ванны пленку, которая предохраняет жидкий металл от контакта с атмосферным воздухом и газами, содержащимися в пламени горелки, а остывая, превращается в корку шлака.
Газопламенная обработка металла, выполняемая при газовой сварке, способствует повышению температуры основного и присадочного материалов, достаточной для плавления металлов в пределах границ раздела со сварочной ванной. В результате этого в сварочной ванне присутствуют два вида металлов (основной и присадочный), которые перемешиваются между собой, а под действием флюсов и газов, содержащихся в пламени и атмосферном воздухе, взаимодействуют с ними, изменяя свои свойства и состав. По мере удаления от эпицентра пламени температура металла снижается и возникают процессы кристаллизации, образуя сварочный шов. При этом структура металла шва имеет вытянутые укрупненные и направленные к центру кристаллы. Рассмотрим же более подробно процессы, происходящие в зоне действия открытого пламени горелки.
Сварочное пламя
Сварочное пламя образуется в результате сгорания горючих газов или паров горючих жидкостей в смеси с техническим кислородом. При этом пламя имеет сложную структуру и строение, которое показано на рис.1. Качество газовой сварки во многом зависит от правильности регулировки пламени, которое сварщик выставляет «на глаз» по форме и цвету. Поэтому очень важно знать строение и структуру пламени газовой горелки, чтобы учитывать это в повседневной работе. Форму, цвет и структуру пламени горелки меняют соотношением ацетилена и кислорода, подаваемых в зону горения. В качестве примера рассмотрим ацетилено-кислородное пламя.
Ядро пламени имеет форму цилиндра с заостренным концом, вокруг которого расположена ярко светящаяся оболочка. Длина ядра пламени регулируется скоростью подачи газовой смеси и ее качественным составом. Диаметр ядра зависит от размеров мундштука и расхода горючей смеси.
Строение пламени меняется при изменении соотношения смеси и может быть: нормальным, науглероженным и окислительным (рис.2).
Нормальное пламя получается, когда на один объем горючего газа подается один объем кислорода. Если в качестве горючего газа принят ацетилен, то процесс его нормального сгорания можно записать в следующем виде: С2Н2 -Ю2 = 2СО+ Н2.
 |
 |
| Рис. 1. Составляющие ацетилено-кислородного пламени: 1 — ядро; 2 — восстановительная зона; 3 — факел пламени | Рис. 2. Разновидности ацетилено-кислородного пламени: А — нормальное; Б — науглераживающее; В — окислительное |
При этом продукты неполного сгорания догорают за счет кислорода, присутствующего в атмосферном воздухе, по следующей реакции: 2СО +Н, + 1,50., = 2С02 + Н70. Так как абсолютно чистых веществ в природе не бывает и кислород содержит в себе некоторое количество примесей, то нормальное пламя получается при некотором его повышенном значении, то есть при соотношении ацетилена и кислорода, равном 1,1 -1,2. Ядро нормального пламени светлое со слегка затемненной восстановительной зоной и факелом. По форме ядро пламени напоминает цилиндр с четкими очертаниями и закругленным концом. Диаметр цилиндра зависит от размера мундштука сварочной горелки, а длина - определяется скоростью истечения газовой смеси. Вокруг ядра пламени размещается светлая оболочка, в которой происходит сгорание раскаленных частиц углерода. При высокой скорости подачи газа пламя способствует сгоранию металла и выдуванию его из сварочной ванны. Малая скорость подачи газов чревата обратными ударами и хлопками.
Восстановительная зона пламени имеет более темный цвет и располагается в пространстве в пределах 20 мм от конца ядра. Температура пламени в этой зоне может достигать 3150°С (при сгорании ацетилена). Размер восстановительной зоны зависит от номера сварочного мундштука. При помощи этой зоны пламени нагревают метал, плавят его и ведут сварку. Остальная часть пламени, расположенная за восстановительной зоной, состоящая из углекислого газа, паров воды и азота, имеет значительно меньшую температуру.
Науглероженное пламя получается, когда соотношение ацетилена и кислорода превышает указанное соотношение, то есть становится больше значения 1,1. Теоретически науглероженное пламя получается, когда в горелку подается 0,95 объема кислорода и менее. В этом случае ядро пламени увеличивается в объеме и теряет свои очертания. Недостаток кислорода в таком пламени приводит к неполному его сгоранию, и оно начинает коптить. Избыток ацетилена в науглероженном пламени приводит к его разложению на углерод и водород. Углерод из пламени переходит в металл, науглераживая его. Обычно науглероженное пламя применяют для сварки алюминия и наплавке твердых сплавов.
Восстановительная зона науглероженного пламени светлая и практически сливается с ядром. Температура такого пламени ниже, поэтому работать с ним более тяжело. Для перевода пламени в нормальное состояние увеличивают подачу кислорода или снижают подачу ацетилена.
Окислительное пламя получается при недостатке ацетилена, то есть соотношение ацетилен: кислород становится меньше 1,1. Практически окислительное пламя получается при объеме кислорода, превышающем в 1,3 объем ацетилена. Ядро такого пламени укорачивается и заостряется, а его края становятся расплывчатыми, цвет бледнеет. Температура такого пламени выше температуры нормального. Избыточный кислород окисляет железо и примеси, находящиеся в стали, что в конечном итоге приводит к хрупкости сварочного шва, пористости его структуры, обедненной марганцем и кремнием. Поэтому при сварке сталей окислительным пламенем пользуются присадочной проволокой с повышенным содержанием этих элементов, являющихся раскислителями. Самая высокая температура нормального пламени достигается в восстановительной зоне.
Примерный химический состав нормального ацетилено-кислородного пламени приведен в таблице 1. Нужно отметить, что ацетилено-кислородная смесь дает самую высокую температуру пламени. Изменение горючих газов несколько снижает температуру пламени и распределение ее по объему. Графическая зависимость изменения температур метан-кислородного и пропан-бутан-кислородного пламени представлена на рис.3.
Таблица 1. Химический состав нормального ацетилено-кислородного пламени
| Часть пламени | Содержание по сбьёму% | ||||||
| СО | Н2 | CО2 | Н2О | N2 | О2 | Прочие газы | |
| Вблизи конца ядра | 60 | 31 | - | - | 8 | - | 1 |
| В конце восстановительной зоны | 33 | 15 | 9 | 6 | 33 | - | 4 |
| Всредней части факела | 3,7 | 2,5 | 22 | 2,6 | 58 | 8 | 3,2 |
| Вблизи конца факела | - | - | 8 | 2,2 | 74 | 15 | 0,8 |
|
|
|
Рис. 3. Динамика роста температур метан-кислородного (А) и пропан-бутан-кислородного пламени (Б): 1 — ядро; 2 — восстановительная зона; 3 — факел; 4 — свариваемый металл; L — длина ядра |

Значительный объем тепла, сконцентрированного в пламени газовой горелки, рассеивается в окружающую среду, поэтому его коэффициент полезного действия (К.П.Д.) низок и практически не превышает 7%. Расход энергии пламени при газопламенной обработке приведен в таблице 2.
| Распределение энергии пламени | Количество, % | |
| Количество тепла, раходуемого на плавление металла и поддержание режима сварочного процесса | 6-7 | |
| Потери тепла: | ||
| - от неполноты сгорания | 55-63 | |
| - с отходящими газами | 13-15 | |
| - на излучение и конвекцию | 9-10 | |
| - на нагрев околсшовной зоны | 15-18 | |
| - на искрообразование | 1-2 | |
Металлургические процессы в сварочной ванне при ее газопламенной обработке, а также в прилегающей к ней зоне имеют довольно сложный характер и несколько отличаются от металлургических процессов, происходящих при дуговой сварке. Это обусловлено тем, что расплавленный металл при его газопламенной обработке взаимодействует с газами, поддерживающими процесс горения. В зависимости от характера пламени, который меняет соотношение газов, изменяются и металлургические процессы.
При сварке нормальным пламенем, когда количество поступающих в зону сварки газов регламентировано, происходят в основном восстановительные реакции:
FeO + СО = Fe + СО2, и FeO + Н2 = Fe + Н2О
Кроме восстановительных реакций оксидов железа аналогичные процессы происходят и с другими оксидами, находящимися в сварочной ванне.
При сварке окислительным пламенем происходят реакции окисления железа и других элементов, присутствующих в сварочной ванне, а образующиеся при этом оксиды железа могут окислять углерод, кремний и марганец.
Сварка науглероженным пламенем способствует насыщению металла углеродом, что влечет за собой увеличение прочностных характеристик сварочного шва со снижением его пластических свойств.
Материалы для газопламенной сварки
Кислород
Пламя, обладающее высокой температурой, необходимое для газопламенной сварки, образуется при сгорании горючих газов или паров в смеси с техническим кислородом. При нормальных условиях кислород представляет собой газ без цвета, запаха и вкуса. Но при низких температурах газообразный кислород может перейти в жидкое состояние и даже превратиться в твердое вещество. Сам кислород не токсичен, не горит, но активно поддерживает горение других веществ, при котором выделяется большое количество тепла.
Соединения кислорода с горючими веществами в большой концентрации может привести к воспламенению и даже взрыву при наличии открытого огня или искры, а в сжатом состоянии при контакте с парами масел, жиров и других горючих веществ — к самовоспламенению. Получают технический кислород из атмосферного воздуха или электролизом воды. Основные физические свойства кислорода приведены в таблице 1.
Хранение и транспортировка жидкого кислорода производится в специальных транспортных резервуарах, имеющих хорошую тепловую изоляцию. К потребителю кислород поступает в баллонах под давлением, создаваемым при помощи компрессоров. Согласно ГОСТ 949-73 давление кислорода в баллонах должно быть 15±0,5 МПа или 20±0,1 МПа. При температуре от -50 до +30°С давление в баллонах должно соответствовать величинам, приведенным в таблице 2.
Хранение и транспортировка баллонов с жидким кислородом при температурах выше +60°С недопустимо.
Таблица 1. Основные физические свойства кислорода
| Показатель | Параметры |
| Молекулярная масса | 32 |
| Масса 1м3 при 0°С и давлении760ммрт. ст.,кг | 1,43 |
| То же при 20°С и давлении7 60 мм рт. ст., кг | 1,33 |
| Критическая температура, °С | -118,8 |
| Температура кипения при 760 мм рт. ст., °С | -182,97 |
| Критическое давление кгс/см2 | 51,35 |
| Масса 1л жидкости кислорода прои -182,97°С и760ммрт. ст.кг | 1,13 |
| Количество кислорода, получаемого из 1л жидкого,л | 850 |
| Температура плавления при 760 ммрт. ст.,°С | -218,4 |
Примечание: критическая температура — это наивысшая температура превращения газа в жидкость. Необходимое для этого давление называется также критическим.
Таблица 2. Величины давления в баллонах при температурах от -50 до +30°С
| Температура газа, °С | Давление в баллоне при первоначальном давлении 15Мпа ±0, 5 при20°С |
Давление в баллоне при первоначальном давлении 20Мпа ±0,1 при20°С |
| -50 | 9,3 | 12,3 |
| -40 | 10,2 | 13,5 |
| -30 | 11,1 | 14,6 |
| -20 | 11,9 | 15,8 |
| -10 | 12,7 | 16,9 |
| 0 | 13,5 | 17,9 |
| +10 | 14,3 | 19,0 |
| +20 | 15,0 | 20,0 |
| +30 | 15,7 | 21,0 |
Ацетилен
Ацетилен (С2Н2) - химическое соединение углерода и водорода, в нормальном состоянии представляющее собой бесцветный горючий газ с резким запахом. Ацетилен легче воздуха и при температуре 20°С один его м³ имеет массу 1,09 кг. Низкая температура ацетилена (240 - 630°С) делает этот газ взрывоопасным в соединении с кислородом. Так, при атмосферном давлении смесь ацетилена с воздухом становится взрывоопасной при содержании ацетилена 2,2%. Ацетилен токсичен и при вдыхании его вызывает головокружение, тошноту и даже отравление.
Сгорание ацетилена в смеси с техническим кислородом сопровождается высокой температурой, достигающей 3200°С. Основные физические свойства ацетилена приведены в таблице 3.
Технический ацетилен получают двумя способами:
Из карбида кальция действием на него водой в специальных ацетиленовых генераторах.
Из углеводородных продуктов, содержащихся в природных газах, нефти и торфосланцах.
В сварочных работах, выполняемых на строительных площадках, в условиях мелких мастерских и т.д. большее распространение получил первый способ. Однако в промышленном производстве все большее распространение получает второй способ, как более прогрессивный и рентабельный.
Газообразный ацетилен может растворяться в таких жидкостях, как вода, бензол, бензин, но чаще всего его растворяют в ацетоне.
Поэтому растворенным называют ацетилен, находящийся в баллоне, заполненном пористой массой, пропитанной ацетоном. При наполнении такие баллоны искусственно охлаждают. При открывании вентиля на баллоне ацетилен начинает выделяться из ацетона в виде газа. Растворение ацетилена применяют для его длительного хранения и транспортировки, так как в жидком и твердом состоянии он взрывоопасен.
Таблица 3. Физические свойства ацетилена
| Показатель | Величина показателя |
| Молекулярная масса | 26 |
| Масса 1м³ при 0ºС и давлении 760 мм рт. ст. ,кг | 1,17 |
| Тоже при 20°С | 1,09 |
| Критическая температура, °С | 35,9 |
| Критическое давление кгс/см2 | 61,6 |
| Температура кипения при 760 ммрт. ст., °С | -81,8 |
| Температура затвердевания при 7 60 мм рт. ст.,°С | -85 |
Карбид кальция
Карбид кальция - кристаллическое вещество (СаС2) темно-серого или темно-коричневого цвета с удельным весом от 2,3 до 2,53 г/см³. При взаимодействии с парами воды, находящимися в атмосферном воздухе, имеет характерный (чесночный) запах. При взаимодействии с водой карбид кальция разлагается с образованием ацетилена и гашеной извести. Из 1 кг химически чистого карбида кальция теоретически можно получить 372 дм³ ацетилена, однако наличие примесей снижает этот показатель до 280 дм³. Процесс разложения карбида кальция в воде происходит по следующей реакции:
СаС2 + Н2О = С2Н2 + Са(ОН)
Карбидная пыль при смачивании водой разлагается почти мгновенно, поэтому применять ее в ацетиленовых генераторах невозможно. Для этого используют кусковый карбид кальция, загружая им ацетиленовый аппарат. В зависимости от размеров кусков и сортности карбида кальция получают фактический выход ацетилена, отраженный в таблице 4.
Таблица 4. Выход ацетилена и карбида кальция
| Размеры куска, мм | Условное обозначение размеров куска | Выход ацетилена (не менее), л/кг | |
| 1 сорт | 2 сорт | ||
| 2-8 | 2/8 | 255 | 235 |
| 8-15 | 8/15 | 265 | 245 |
| 15-25 | 15/25 | 275 | 255 |
| 25-80 | 25/80 | 285 | 265 |
| Смешанных размеров | - | 275 | 265 |
Продолжительность разложения карбида кальция зависит от его грануляции и температуры, при которой происходит разложение. Для охлаждения ацетилена при разложении карбида кальция берут от 5 до 20 дм3 воды на 1 кг карбида кальция. Кроме того, иногда применяют «сухой» способ разложения , когда на 1 кг мелко раздробленного карбида кальция в генератор подают 0,2 — 1 дм³ воды.
Барабаны с карбидом кальция должны сохраняться в помещениях, которые отвечают следующим условиям:
помещение должно быть закрытым, сухим, построенным из негорючих материалов, защищенным от попадания влаги, хорошо проветриваться и иметь легкую кровлю, которую периодически проверяют на целостность.
в помещении не должно быть водопровода, канализации, а также водяного и парового отопления;
уровень пола в помещении должен быть на 0,2 м выше отметки наружной планировки;
помещение должно оборудоваться средствами противопожарной защиты.
Барабаны с карбидом кальция могут складироваться как в горизонтальном, так и в вертикальном положении. Помещения, где складируется карбид кальция, должны оборудоваться средствами механизации. Пустая тара из-под карбида кальция должна сохраняться в специальных местах вне производственных помещений.
Запрещается складировать карбид кальция в подвалах и местах, где существует угроза затопления, нельзя сохранять открытые или поврежденные барабаны с карбидом кальция. Открывать барабаны с карбидом кальция следует латунным зубилом и молотком, а запаянные барабаны - специальным режущим приспособлением. Место реза должно предварительно смазываться жировой смазкой слоем от 3 до 5 мм, что предотвращает появление искр. Открывать барабаны, развешивать карбид кальция, отсеивать мелкие фракции и пыль нужно в отдельных специальных помещениях. Просыпанный карбид кальция следует тщательно убрать.
Открытые или не полностью использованные барабаны с карбидом кальция закрывают водонепроницаемыми крышками. Открытым может быть только один барабан. В случае возникновения пожара в помещении, где хранится карбид кальция, нельзя пользоваться для тушения огня водой.
Пропан-бутановые смеси
Пропан-бутановые смеси состоят из пропана (C3H8) с примесью бутана (С4Н10) в количестве от 5 до 30%. Их получают при переработке нефти или добыче природного газа. Для сварочных работ эти смеси поставляется в баллонах в сжиженном состоянии. Из сжиженного состояния пропан-бутановая смесь переходит в газообразное при температуре -40°С при нормальном атмосферном давлении или при нормальной температуре, но при пониженном давлении. Условия перехода пропана и бутана в жидкое состояние отражены в таблице 5.
Таблица 5. Переход пропана и бутана в жидкое состояние
| Температра, °С | Давление, при котором газ переходит в жидкое состояние, кг/см2 | |
| Пропан | Бутан | |
| -20 | 2,7 | 0,45 |
| 110 | 3,7 | 0,68 |
| 0 | 4,8 | 0,96 |
| +10 | 6,4 | 1,5 |
| +20 | 8,5 | 2,1 |
| +40 | 14,3 | 3,9 |
Испарение 1 кг пропан-бутановой смеси освобождает до 0, 535 м³ паров, которые в смеси с кислородом образуют сварочное пламя. При работе с пропан-бутановыми смесями следует учитывать, что этот состав тяжелее воздуха, поэтому при утечках скапливается в низменных местах и углублениях.
При большой концентрации такой смеси в атмосферном воздухе она становится взрывоопасной. Для своевременного обнаружения таких скоплений в смесь добавляют специальное вещество, имеющее неприятный специфический запах. Баллоны, предназначенные для хранения и транспортировки пропан-бутановой смеси заполняют не полностью, так как, испаряясь, смесь создает большое давление, что может привести к разрушению баллона и взрыву.
Переход из жидкого состояния в газообразное происходит самопроизвольно в верхней части баллона. Температура пламени, образованного пропан-бутановой смесью с кислородом, ниже температуры ацетиленового пламени, поэтому для сварки сталей такая смесь используется редко. Большей частью такие смеси применяют при газовой резке и пайке или при сварке металлов с низкой температурой плавления.
Водород
Водород — представляет собой газ без цвета и запаха. Его получают в специальных генераторах воздействуя серной кислотой на железную стружку и цинк. Этот горючий газ в смеси с кислородом образует взрывчатую смесь, называемую гремучим газом. Хранят и транспортируют водород в сжиженном состоянии, в которое он переходит при температуре -253°С. Водород в газообразном состоянии легко проникает через любые неплотности, поэтому баллоны, трубопроводы и запорная арматура должны отвечать высоким требованиям герметичности. При сгорании водорода пламя практически не светится и не имеет четких границ.
Бензин и керосин
Бензин и керосин - представляют собой жидкости, получаемые при переработке нефти. При нормальной температуре и атмосферном давлении они легко испаряются и в газопламенной обработке металлов используются в виде паров. Для испарения бензина или керосинка горелки снабжают специальными испарителями или распылителями. Чаще всего эти жидкости используют для резки металлов, заменяя ацетилен. При этом вместо 1 м³ ацетилена расходуется 1,3 кг керосина.
Кроме этого для газопламенной обработки могут применять природный газ, нефтяной газ, окись углерода и т.д. Все эти газы в смеси с кислородом или атмосферным воздухом при определенном их соотношении образуют взрывоопасные смеси, что следует учитывать в процессе работы. Пределы взрываемости газов и паров горючих газов и жидкостей в смеси с воздухом и кислородом приведены в таблице 6.
Таблица 6. Пределы взрываемости газов, паров и жидкостей
| Наименование газа | Пределы взрываемости, выраженные в % объёме горючего газа | |
| С воздухом | С кислородом | |
| Ацетилен | 2,2-81,0 | 2,8-93,0 |
| Водород | 3,3-81,5 | 4,65-93,9 |
| Окись углерода | 11,4-77,5 | 15,5-93,9 |
| Метан | 4,8-16,7 | 5,0-59,2 |
| Пропан | 2,17-9,5 | 2,0-48,0 |
| Бутан | 1,55-8,4 | 1,3-47,0 |
| Городской газ | 3,8-24,8 | 10,0-73,6 |
| Коксовый газ | 7,0-21,0 | - |
| Природньй газ | 4,8-14,0 | 5,0-59,2 |
| Нефтяной газ | 3,5-16,3 | - |
| Пары бензина | 0,7-6,0 | 2,1-28,4 |
| Пары керосина | 1,4-5,5 | - |
Сварочная проволока и другие присадочные материалы
В качестве присадочных материалов при газопламенной сварке применяют сварочную проволоку или литые прутки, которые по своему химическому составу должны быть близкими к основному материалу. Нельзя в качестве присадочных материалов применять случайную проволоку, так как это скажется на качестве сварного соединения. Присадочные материалы должны отвечать следующим требованиям:
- температура их плавления должна быть несколько меньше температуры плавления основного материала
- химический состав должен соответствовать химическому составу основного материала
- поверхность должна быть ровной и чистой, без окалины, ржавчины, масла и жировых отложений
- плавление должно происходить ровно, без разбрызгиваний и испарений
- после кристаллизации наплавленный металл должен обладать хорошей плотностью без раковин, пор, шлаковых включений и т.д.
Применение в качестве присадочного металла различных полосок недопустимо, так как это влечет за собой неравномерную ширину сварочного шва и его неоднородность, что сказывается на качестве сварного соединения. Вместо сварочной проволоки допускается применение пруткового материала, прошедшего калибровку. При газовой сварке цветных металлов и нержавеющих сталей в виде исключения допускается применение полосок, своим химическим составом сходных с основным металлом.
Стальная проволока, предназначенная для сварки, поставляется в бухтах с обязательной маркировкой в виде бирок, на которых указаны: марка провода, ее диаметр, покрытие и т.д. Низкоуглеродистая и легированная проволока может иметь омедненную поверхность, предназначенную для защиты от атмосферного воздействия. Размеры и масса мотков проволоки приведены в таблице 7.
Таблица 7. Размеры и масса сварочной проволоки
| Диаметр проволоки, м | Внутренний диаметр мотка, мм | Масса мотка проволоки (неменее), кг | ||
| Из углеродистой стали | Из легировнной стали | Из высокорелегированной стали | ||
| 0,3-0,8 | 150-350 | 2 | 2 | 1,5 |
| 1,0-1,2 | 250-400 | 15 | 10 | 6 |
| 1,4-2,0 | 250-600 | 20 | 15 | 8 |
| 2,5-3,0 | 400-700 | 30 | 20 | 10 |
| 4,0-6,0 | 500-700 | 30 | 20 | 10 |
| 6,5-8,8 | 500-700 | 30 | 20 | 15 |
Для сварки цветных металлов промышленность выпускает сварочную проволоку с соответствующим химическим составом. Так, проволока для сварки алюминия и его сплавов выпускается диаметром от 0,8 до 12,0 мм. Она может быть тянутой или прессованной. Поставляется в бухтах, которые упаковываются во влагонепроницаемые пакеты. К каждой бухте крепится бирка, на которой указывают изготовителя, номер упаковки, условное обозначение проволоки, масса мотка и предупреждение: «Боится сырости и ударов». Химический состав проволоки должен соответствовать свариваемому сплаву.
Проволока на медной основе выпускается в бухтах и прутками. Она может быть в отожженном (мягком) и в твердом состояниях. Предусматривается следующая маркировка проволоки на медной основе:
- Ml — проволока для сварки неответственных конструкций на основе меди;
- М1р, МЗр — проволока для газовой сварки медных конструкций общего назначения;
- MCpl — для сварки ответственных электротехнических конструкций;
- JI63 — для газофлюсовой сварки латуни;
- JIO60-1 — для газофлюсовой сварки латуни, легированной оловом;
- ЛКБО62-0,2-0,04-0,5 — для газовой сварки и пайки меди и латуни без применения флюса;
- ЛМц58-2, ЛЖМц59-1-1, ЛОК59-1-0,3 — для сварки латуни, пайки меди и меди с латунью.
Флюсы
Флюсы - в газопламенной сварке и пайке используют для раскисления расплавленного металла и удаления из сварочной ванны образующихся окислов и неметаллических включений. Под действием высоких температур флюсы связывают оксиды химическим путем с образованием легкоплавких соединений или растворяют их в сварочной ванне, а образующиеся при этом шлаки всплывают. Образовавшаяся на поверхности сварочной ванны шлаковая пленка защищает металл от окисления при контакте с атмосферным кислородом.
Состав флюсов подбирают в зависимости от химических реакций, преобладающих в сварочной ванне. Так, если в сварочной ванне преобладают основные оксиды, то используют кислые флюсы. Если же реакция сварочной ванны кислая (SiO, и др.), то флюс должен быть основным. Физические свойства наиболее часто применяемых флюсов приведены в таблице 8.
Флюсы вводят в сварочную ванну рукой, ложкой, составляют в виде паст, которые наносят на свариваемые кромки в виде газов, вводимых непосредственно в сварочное пламя и т.д.
Таблица 8. Физические свойства флюсов
| Свойства | Вид флюса | ||||||||
| В2О3 | Na2B4O2 | LiF | KF | NaF | CaF2<.sub> | LiCl | KC1 | NaCl | |
| Темтература плавления °С | 577 | 741 | 842 | 846 | 988 | 1375 | 606 | 678 | 800 |
| Температура кипения °С | - | - | 1676 | 1505 | 1695 | - | 1382 | 1417 | 1439 |
| Теплота образования, ккал/маль | 282 | - | 144,7 | 134 | 136 | 289 | 98 | 105, G | 97,7 |
| Плотность, г/см3 | 1,8 | - | 2,6 | 2,4 | 2,7 | 3,16 | 2,1 | 2,8 | 2,2 |
Ацетиленовые генераторы
Под ацетиленовым генератором понимают аппарат, служащий для получения ацетилена при разложении карбида кальция водой по следующей реакции: СаС, + 2Н20 - С2Н2 + Са(ОН). Каждый ацетиленовый аппарат должен иметь паспорт установленной формы, инструкцию по эксплуатации и сертификат безопасности.
Теоретически для разложения 1 кг карбида кальция требуется 0,562 л воды, но практически берут от 5 до 20 л воды, так как реакция проходит с большим выделением тепла.
Ацетиленовые генераторы, предназначенные для сварки и резки, могут отличаться конструктивно и классифицируются по следующим признакам:
- по производительности — от 0,5 до 160 м³/час;
- по давлению вырабатываемого ацетилена — низкого (до 10 кПа) и среднего (от 70 до 150 кПа) давления;
- по способу перемещения — передвижные и стационарные;
- по системе регулирования взаимодействия карбида кальция с водой — с количественным регулированием взаимодействующих веществ и повременным регулированием, то есть регулированием времени контакта.
В зависимости от взаимодействия карбида кальция с водой генераторы могут быть двух систем: «КВ» — «карбид в воду» и «ВК» — «вода в карбид». Возможно комбинирование двух систем, когда дозируют оба вещества.
Основные конструктивные схемы ацетиленовых аппаратов приведены на рис.1. Основными элементами аппарата являются:
- газообразователь, в котором происходит разложение карбида кальция водой;
- газосборник (газгольдер), предназначенный для сбора и хранения ацетилена;
- предохранительное устройство, ограничивающее давление ацетилена в пределах установленной для данной конструкции нормы;
- предохранительный затвор, который при обратном ударе, происходящем в горелке или резаке, не пропускает взрывную волну во внутрь генератора;
- устройство, предназначенное для автоматической регулировки количества вырабатываемого ацетилена в зависимости от интенсивности его потребления.
Конструкции ацетиленовых генераторов регламентируются ГОСТ519-78, из которых каждый тип имеет свои достоинства и недостатки. На практике можно применить любой тип, если генератор находится в технически исправном состоянии, но наиболее предпочтительными являются генераторы комбинированной системы «вода на карбид».
 |
 |
|
Рис. 1. Ацетиленовые генераторы (схемы): А — принцип зарядки - «карбид в воду»; Б — «вода в карбид»; В — сухое разложение карбида; Г — принцип вытеснения; Д — комбинированного действия — «вода в карбид» и «вытеснение»; 1 — бункер с карбидом кальция; 2 — реторта; 3 — подача воды; 4 — газосборник; 5 — удаление осадка; 6 — отбор газа. |
Рис. 2. Ацетиленовый генератор среднего давления «АСП -10»: А — внешний вид; Б — схема; 1 — винт; 2 — коромысло; 3 — направляющие; 4 — крышка; 5 — пружина; 6 — мембрана; 7 — горловина; 8 — корзина для карбида кальция; 9 — клапан предохранительный; 10 — трубка; 11 — патрубок; 12 — вентиль; 13 — предохранительный затвор; 14 —16 — сливной штуцер; 15 — контрольная пробка; 17 — поддон; 18 — контрольный манометр. |
Ацетиленовый генератор АСП -10
В условиях домашних мастерских и строительных площадок чаще всего применяют передвижной ацетиленовый генератор типа АСП-10, имеющий производительность 1,25 м³/час (рис.2), основные технические характеристики которого приведены в таблице.
Ацетиленовый генератор АСП -10 представляет собой металлический цилиндр, состоящий из корпуса с крышкой 4 и мембраной 6, корзины 8, предназначенной для загрузки карбида кальция, предохранительного клапана 9, вентиля 12, предохранительного жидкостного затвора 13, сливного штуцера 14, контрольной пробки 15, сливного штуцера 16, поддона 17 и контрольного манометра 18.
В верхней части корпуса размещен газообразователь, в котором происходит разложение карбида кальция с выделением ацетилена. В средней части расположен вытеснитель, в котором находится воздушная подушка и вода, которая сообщается с водой в газообразователе в процессе работы генератора. В нижней части генератора расположен промыватель, в котором происходит охлаждение ацетилена и отделение его от образовавшейся извести. Газосборник, являющийся верхней частью промывателя, служит для накопления образовавшегося ацетилена.
Технические характеристики генератора АСП-10
| Технические характеристики генератора АСП-10 | Значение |
| Номинальное давление, Мпа | 0,15 |
| Разовая загрузка карбида кальция, кг | 3,5 |
| Время работы без перезарядки, ч | 0,8 |
| Размеры кусков карбида кальция, мм | 25-80 |
| Общая вместимость генератора, литров | 50,6 |
| Вместимость промывателя, литров | 24,5 |
| Вместимость газообразователя, литров | 15,0 |
| Вместимость вытеснителя, литров | ИД |
| Количество заливаемой в генератор вода, литров | 19,1 |
| Габариты генератора, мм | 420x380x960 |
| Масса генератора (без загрузки), кг |
21,3 |
Переносные ацетиленовые аппараты устанавливаются вне помещений, желательно под навесом. Стационарные аппараты, а также переносные, предназначенные для стационарной работы, должны устанавливаться в специальных помещениях и эксплуатироваться согласно требованиям «Правил техники безопасности и производственной санитарии при производстве ацетилена, кислорода и газопламенной обработке металлов». Возле мест установки ацетиленовых генераторов должны вывешиваться предупредительные таблички. При минусовых температурах ацетиленовые генераторы устанавливают в утепленных будках.
Заправляют генератор в следующей последовательности. Через горловину 7 заливают необходимое количество воды, которая при достижении уровня переливной трубки 10 поступает в промыватель. Заполнение контролируют переливной пробкой 15. Карбид кальция загружают в металлическую решетчатую корзину 8, закрепляют поддон 17, устанавливают на место и прижимают металлической крышкой 4 с мембраной 6. Плотность прилегания крышки к корпусу генератора обеспечивается винтовым зажимом 1.
По мере разложения карбида кальция водой выделяемый в газообразователе ацетилен по трубке 10 поступает в промыватель, проходит сквозь слой воды, где охлаждается и очищается и через вентиль 12 по шлангу поступает на потребление.
Необходимое для сварки давление ацетилена поддерживается предохранительным затвором 13. Процесс разложения карбида кальция регулируется следующим образом. По мере разложения карбида кальция корзина опускается в воду вертикальным движением под действием вытеснителя. Когда давление ацетилена повышается, корзина с карбидом поднимается вверх под действием пружины и мембраны. При этом уровень погружения карбида в воду снижается и, как следствие, снижается количество вырабатываемого ацетилена, что, в свою очередь, приводит к снижению давления. Если давление падает ниже допустимого, усилием пружины корзина опускается в воду, и автоматически увеличивается количество вырабатываемого ацетилена и давление начинает повышаться.
Кроме того, давление в аппарате регулируется уровнем воды, находящейся в газообразователе. По мере выработки ацетилена, когда давление повышается, вода под его действием переливается в вытеснитель, ее уровень снижается и количество вырабатываемого ацетилена снижается. Если давление ацетилена падает, вода из вытеснителя поднимается вверх, смачивая карбид кальция, и количество вырабатываемого ацетилена вновь возрастает. Таким образом, при помощи указанных двух механизмов поддерживается необходимое количество вырабатываемого ацетилена и его рабочее давление.
Технические характеристики предохранительных затворов
Предохранительные затворы представляют собой защитные устройства. Основная функция предохранительного затвора состоит в защите ацетиленовых генераторов и трубопроводов от проникновения в них пламени при обратном ударе. Кроме того, предохранительный затвор препятствует проникновению в генератор кислорода из горелки или резака, что может привести к взрыву. Под обратным ударом понимают воспламенение горючей смеси в каналах горелки или резака и распространение пламени по шлангу горючего газа. Горящая смесь, образовавшаяся при обратном ударе, устремляется по ацетиленовому каналу горелки или резака в шланг и при отсутствии предохранительного затвора - в ацетиленовый аппарат, что может привести к его взрыву. Это отрицательное явление возникает в случае, если скорость истечения горючей смеси станет меньше скорости ее сгорания, а также от перегрева и засорения канала мундштука горелки или резака.
Предохранительные затворы могут быть двух типов — водяные (жидкостные) и сухие (механические). Внешний вид водяного затвора ЗСГ — 1,25, устанавливаемого на наиболее распространенных ацетиленовых генераторах АСП-10, показан на рис.3, а на рис. 4 показана принципиальная схема работы данного вида оборудования для низкого давления ацетилена.
 |
 |
| Рис. 3. Водяной затвор ЗСГ-425-4: А — от генератора; Б — к горелке; 1 — ниппель; 2 — пламенепреградитель; 3 — корпус; 4 — гуммированный клапан; 5 — колпачок; 6 — штуцер; 7 — пробка; 8 — рассекатель; 9 — контольная пробка | Рис. 4. Водяной предохранительный затвор низкого давления для ацетилена: А — при нормальной работе; Б — в случае обратного удара; 1 — вентиль; 2 — трубка газоподводящая; 3 — воронка; 4 — выходной ниппель; 5 — контрольный кран; 6 — корпус; 7 — дно затвора; 8 — диск-рассекатель; 9 — резиновая прокладка; 10 — предохранительная трубка. |
Затвор состоит из цилиндрического корпуса с верхним и нижним цилиндрическими днищами. В нижнее днище затвора ввернут обратный клапан, состоящий из корпуса, обрезиненного клапана и колпачка, ограничивающего подъем клапана. Внутри корпуса (в верхней части затвора) расположен пламяпреградитель, а в нижней — рассекатель. Корпус затвора заполняют водой до уровня контрольного крана. Ацетилен, подводящийся по трубке, проходит через обратный клапан, а в верхней части корпуса - через отражатель и отводится к месту потребления через расходный кран.
При обратном ударе ацетилено-кислородного пламени давлением воды клапан прижимается к седлу и не допускает проникновения ацетилена из генератора в затвор.
Пламя гасится столбом воды. После каждого обратного удара из затвора выбрасывается часть воды, которую необходимо дополнять до уровня контрольного крана. Это необходимо делать после каждого обратного удара, так как при недостатке воды ацетилен через затвор будет выходить в атмосферу.
Недостатком водяных предохранительных затворов является замерзание воды при работе на морозе. Поэтому в зимнее время их рекомендуется заливать морозоустойчивыми водными смесями этиленгликоля или глицерина. Приготавливают эти растворы смешиванием двух объемов этиленгликоля или глицерина с одним объемом воды. Температура замерзания таких жидкостей соответственно составляет -75°С и -36°С. Иногда применяют солевые растворы (NaCl и CaCL), но они вызывают коррозию стенок затвора, что накладывает ограничение на их использование.
Газовые баллоны и защитная газовая аппаратура
Защитная газовая аппаратура применяется для защиты зоны сварочной дуги инертным или другими газами, об особенностях которых мы уже говорили. Состоит такая аппаратура из баллонов, осушителей и подогревателей газа, газовых смесителей, электромагнитных клапанов, расходомеров, регуляторов давления.
Редуктор давления
Регулятор давления представляет собой редуктор с манометром и предназначен для снижения давления защитного газа, автоматически поддерживая его в заданных пределах. Если защитным газом служит углекислый газ, то применяют регуляторы, устанавливаемые на кислородных баллонах (ДКД-8-65) или углекислотные регуляторы (У-30). При применении для защиты сварочной ванны инертного газа пользуются специальными регуляторами типа АР-150, АР-40, АР-10.
Осушители, подогреватели газа и расходометры
Осушители газа устраняют наличие влаги, всегда имеющейся в баллоне с защитным газом. Подогреватели газа предназначены для подогрева поступающего из баллона защитного газа. Расходомеры применяют для измерения расхода газа при сварке.
Электромагнитные газовые клапаны
Электромагнитные газовые клапаны предназначены для автоматического управления подачей газа. Состоит такой клапан из корпуса 1, плунжера 2, электромагнита 3, входного 4 и выходного 5 штуцеров. При подаче напряжения питания на катушку электромагнита якорь электромагнитного клапана втягивается, поднимая плунжер 2. При этом газ поступает из входного штуцера в выходной и далее в рабочую горелку автомата. При отключении напряжения питания плунжер под действием пружины возвращается в первоначальное положение, перекрывая проход между входным и выходным штуцерами, в результате чего подача газа прекращается.
|
|
|
Клапан электромагнитный: 1 — корпус; 2 — плунжер; 3 — электромагнит; 4—5 — входной и выходной штуцеры |
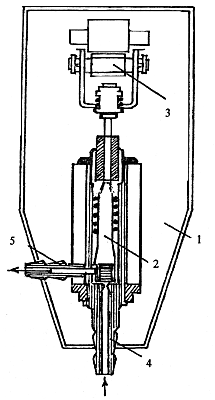
Включение электромагнитного клапана блокируется с пусковой кнопкой полуавтомата, обеспечивая продувку газовых каналов и подготовку защитной среды перед зажиганием сварочной дуги, а также сохранение ее после гашения дуги до полного остывания металла.
Баллоны для сжатых и сжиженных газов
Баллоны для хранения и транспортировки сжатых, сжиженных и растворенных газов регламентируются требованиями ГОСТ 949-73. Вместимость баллонов может быть различной и колеблется от 0,4 до 55 дм³. Их изготавливают из бесшовных углеродистых или легированных труб под условное давление до 20 МПа (200 кг с/м²). Для передвижных сварочных установок наибольшее распространение получили баллоны емкостью 40 дм³, размеры которых отражены в таблице 1.
На сферической части баллона ставится клеймо, на котором паспортные данные: товарный знак изготовителя, номер баллона, дата изготовления и год следующего испытания, масса порожнего баллона и его емкость. Периодические испытания баллонов производятся не реже, чем каждые пять лет. В зависимости от газа, для которого предназначен баллон, его окраска и надписи отличаются. Кроме того, на баллоне должна стоять надпись, указывающая, под какой газ он предназначен. Отличительная окраска баллонов приведена в таблице 2.
Таблица 1. Баллоны для передвижных сварочных установок
| Показатель | Данные показателя, мм |
| Наружный диаметр, мм | 219 |
| Толщина стенки, мм | |
| Тип 100 и 150Л | 5,2 |
| Тип 150 и 200Л | 7 |
| Тип 200 | 9,3 |
| Длина корпуса | |
| Тип 100 и 150Л | 1340 |
| Тип150и200Л | 1390 |
| Масса, кг | |
| Тип100и150Л | 43,5 |
| Тип 150 и 200Л | 60 |
Примечание: Масса баллонов указана без вентилей, колпаков, колец и башмаков.
Таблица 2. Отличительная окраска баллонов
| Газ | Окраска баллонов | Текст надписи | Цвет надписи | Цвет полосы |
| Азот | Черный | Азот | Желый | Коричневый |
| Аргон | Серый | Аргон | Зеленый | - |
| Ацетилен | Белый | Ацетилен | Красный | - |
| Бутилен | Красный | Бутилен | Желтый | Черный |
| Кислород | Голубой | Кислород | Черный | - |
| Метан | Красный | Метан | Белый | - |
| Природный газ | Красный | Природный газ | Белый | - |
| Пропан (бутан) | Красный | Пропан (бутан) | Белый | - |
| Углекислота | Черный | Углекислота | Желтый | - |
Кислородные баллоны рассчитаны на хранение кислорода до 6000 дм³. Для того чтобы определить количество кислорода в баллоне, пользуются формулой:
Vk = VsPk.
Где: Vk — количество кислорода в баллоне; Vs — емкость баллона; Рк — давление кислорода. Нижняя часть баллона выполнена в виде башмаков, которые имеют двойную функцию: опирание баллона в вертикальном положении и защита нижней части от случайных ударов при транспортировке. Защитой верхней части баллона служит толстостенный стальной колпак. Хранят кислородные баллоны в вертикальном положении в специальных решетчатых навесах вдали от нефтепродуктов и других жировых элементов. Во время сварки баллон устанавливают вертикально и крепят к неподвижным опорам тросовыми хомутами или цепями. Транспортируют баллоны в горизонтальном положении в специальных деревянных контейнерах с резиновыми прокладками. Кислородные баллоны должны содержаться в чистоте, поэтому к ним нельзя касаться жирными руками или грязными рукавицами. Если при осмотре баллона обнаружены жирные пятна (особенно на его вентиле), то пользоваться им нельзя.
Перед сборкой сварочной схемы запорное устройство продувают, для чего производят кратковременный поворот маховика на небольшой угол. Во время продувки нужно стоять так, чтобы кислород не попал на человека или источник открытого огня.
Ацетиленовые баллоны изготавливают из цельнотянутых труб, но допускается их изготовление из сварных труб, из углеродистой или низколегированной стали. Баллоны заполняют специальной пористой массой (древесный уголь, пемза, инфузорная земля и т.д.), образующей микрополости, необходимые для безопасного хранения ацетилена. Массу в баллонах пропитывают ацетоном, в котором ацетилен растворяется и его хранение становится безопасным. При нормальных условиях в одном объеме ацетона растворяется 23 объема ацетилена, но в любом случае давление в ацетиленовом баллоне не должно превышать 1,9 МПа при 20°С. При расходовании ацетилена ацетон остается в баллоне и может использоваться для повторного растворения. Количество ацетилена при заправке определяют взвешиванием до и после заполнения. Чтобы снизить потери ацетона из баллона, ацетилен следует отбирать со скоростью не более 1700 дм³/ час.
Преимущество баллонов, заполненных ацетиленом, перед генераторами заключается в их большей безопасности и удобствах в эксплуатации. Ацетилен, потребляемый из баллона более чистый чем ацетилен, полученный в генераторе; он содержит меньше влаги, а давление перед горелкой или резаком большее.
Баллоны для пропан-бутана рассчитаны на максимальное давление 1,6 МПа, поэтому их изготавливают сварными из листовой углеродистой стали толщиной 3 мм и более. Наибольшее применение имеют баллоны емкостью 50 л (на 23 кг газа) с наружным диаметром 309 мм с толщиной стенки 4,5 мм и высотой 950 мм. Масса такого баллона составляет 35 кг, рабочее давление — 16 кгс/ см2.
Сварочные горелки и резаки для газопламенной сварки
Сварочные горелки, предназначенные для получения устойчивого пламени путем смешивания горючего газа с кислородом, являются одним из основных инструментов сварщика. Каждая горелка позволяет регулировать состав, мощность и форму сварочного пламени. Образующаяся в горелке смесь газов вытекает из канала мундштука и, сгорая, дает устойчивое сварочное пламя.
Различают несколько типов сварочных горелок, но все они имеют общие конструктивные особенности. Каждая горелка состоит из рукоятки с расположенными на ней запорно-регулировочными вентилями и набора сменных наконечников. На маховички вентилей наносят наименование газа (ацетилен или кислород) и стрелки, указывающие направление вращения при открывании и закрывании.
Все горелки по способу подачи горючего газа и кислорода в смесительную камеру классифицируют на: безынжекторные и инжекторные (рис. 1). По назначению горелки делят на: универсальные и специальные, по числу факелов на: однопламенные и многопламенные, по мощности: малой мощности (25 — 400 дм3/ч), средней мощности (400—2800 дм3/ч) и большой мощности (более 2800 дм3/ч).
|
|
|
Рис. 1. Сварочные горелки: А — инжекторная; Б — безынжекторная; 1— штуцер подачи кислорода; 2 — штуцер подачи горючей смеси; 3 — корпус горелки; 4 — смеситель; 5 — регулировочный вентиль; 6 — инжектор; 7 — наконечник; 8 — мундштук. |
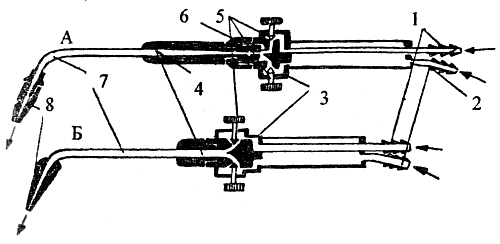
Наибольшее применение получили инжекторные горелки, работающие на смеси ацетилена с кислородом. В этих горелках подачу горючего газа в смесительную камеру осуществляют подсосом его струей кислорода, подаваемого в горелку с большим давлением, чем горючий газ. Процесс подсоса горючего газа называется инжекцией и происходит следующим образом. Кислород под давлением поступает в горелку и через штуцер (рис. 1А) и регулировочный вентиль 5 подается к инжектору. Выходя с большой скоростью из узкого канала инжекторного конуса, кислород создает значительное разрежение в камере и засасывает горючий газ, поступающий через ацетиленовые каналы горелки в камеру смесителя 4, где и образуется горючая смесь. По наконечнику 7 горючая смесь поступает к мундштуку 8, на выходе которого образуется сварочное пламя.
Схема смешивания безынжекторной горелки показана на рис. 1Б. В этом типе горелок горючий газ и кислород подают при примерно равном давлении в смесительную камеру, откуда после смешивания они поступают на наконечник горелки, образуя на выходе сварочное пламя.
Мундштуки горелок изготавливают из высокотеплопроводных материалов, используя для этого меди марки МЗ или хромистую бронзу. Для устойчивого горения и правильной формы пламени, поверхности выходного канала мундштука подвергают тщательной обработке. Все повреждения этого элемента горелки (заусенцы, вмятины, плохая чистота поверхности) способствуют отрыву пламени и обратным ударам. Выпускают 12 номеров сменных наконечников, отличающихся различным расходом кислорода и ацетилена. Номер наконечника выбирают в соответствии с толщиной свариваемого металла и требуемым удельным расходом ацетилена. Расход ацетилена для различных номеров наконечников приведен в таблице.
Расход ацетилена
| Номер наконечника | Расход газа, л/ч | |
| Ацетилена (от и до) | Кислорода (от и до) | |
| 000 | 5-10 | 6-11 |
| 00 | 10-25 | 11-28 |
| 0 | 24-60 | 28-65 |
| 1 | 50-125 | 55-135 |
| 2 | 120-240 | 130-260 |
| 3 | 230-430 | 430-750 |
| 4 | 400-700 | 430-750 |
| 5 | 600-1100 | 740-1200 |
| 6 | 1030-1750 | 1150-1950 |
| 7 | 1700-2800 | 1900-3100 |
| 8 | 2800-4500 | 3100-5000 |
| 9 | 4500-7000 | 47,00-8000 |
Различают четыре типа горелок: горелки микромощности (Г-1) снабжают наконечниками № 000 и 00; горелки малой мощности (Г-2) снабжают наконечниками № 0,1, 2, 3 и 4; горелки средней мощности, инжекторные, в комплект которых входит семь наконечников, горелки большой мощности, инжекторные.
Если сварщику приходится работать с разными горелками, нужно предусматривать соответствующий разъем шланга, для чего используются различные переходники и ниппели.
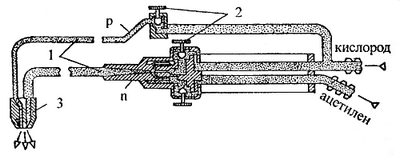
Кислородные резаки (рис. 2) — служат для газопламенной резки металлов. Они служат для смешивания горючего газа с кислородом, в результате чего образуется подогревающее пламя. Ручные резаки для газовой резки классифицируют последующим признакам:
- по роду горючего газа, на котором они работают (ацетилен, газы-заменители, жидкие горючие вещества);
- по принципу смешения горючего газа и кислорода — на инжекторные и безынжекторные;
- по назначению — универсальные и специальные;
- по виду резки — для разделительной, поверхностной, кислородно-флюсовой, копьевой.
В настоящее время широкое применение получили универсальные инжекторные резаки, позволяющие резать сталь толщиной от 3 до 300 мм. Принцип их устройства аналогичен принципу устройства сварочной горелки. Режущая часть состоит из дополнительной трубки для подачи режущего кислорода и вентиля для его регулировки. В мундштуке находится два концентрически расположенных отверстия для выхода подогревающего пламени и режущей струи. Газы в мундштук подают и регулируют с помощью соответствующих вентилей.
Специальные сварочные горелки служат для газопламенной обработки металлов (очистки, пайки, сварки термопластов, газопламенной наплавки и т.д.).
 |
 |
| Рис. 2. Кислородный резак: р — режущая часть; n — подогревающая часть; 1 — наконечники; 2 — вентили; 3 — мундштуки. |
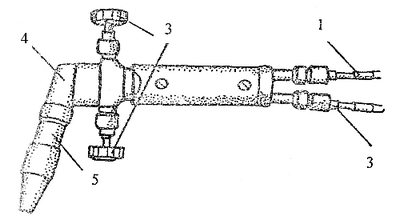
Рис. 3. Горелка для сварки термопластичных материалов: 1 — подача воздуха; 2 — подача пропан-бутана; 3 — вентили; 4 — смеситель; 5 — наконечник. |
Номенклатура таких горелок достаточно широка, поэтому в качестве примера остановимся на горелке для сварки термопластичных материалов (рис.3). При помощи таких горелок сваривают винипласт, полиэтилен, органические стекла и другие виды пластмасс толщиной до 25 мм. Теплоносителем в таких горелках является воздух в смеси с продуктами сгорания пропан-бутана. Сварка производится посредством присадочного прутка диаметром 3 — 5 мм.
Сварочные рукава
Для подвода газа от баллона к горелке или резаку используют гибкие сварочные рукава с нитяным каркасом, изготовление которых регламентируется требованиями ГОСТа 9356-76. Такие рукава хорошо переносят перепад температур от -35°С до +70°С. Состоят такие рукава из внутреннего резинового слоя, хлопчатообумажной оплетки и наружного резинового слоя.
Сварочные рукава могут быть следующих типов:
- тип I — для ацетилена и городского газа, рассчитанные на рабочее давление не более 0,63 Мпа;
- тип II — для жидкого топлива (бензина, керосина), рассчитанные на рабочее давление не более 0,63 МПа;
- тип III — для кислорода, рассчитанные на рабочее давление не более 2 Мпа.
Внутренний диаметр рукавов может быть 9, 12 и 16 мм, а облегченных — 6,3 мм. Для того чтобы сварочные рукава можно было различить, применяют систему маркировки. Для этого по всей длине рукава проставляют тисненую надпись с обозначением типа рукава, его внутреннего диаметра и ГОСТа, регламентирующего качественные показатели. Кроме того, в маркировке рукава может стоять буквенный индекс, обозначающий климатический район, для которого он предназначен. Так, индекс «ХЛ» означает, что рукав предназначен для работы в районах с холодным климатом, а индекс «Т» — указывает на тропический климат. Цифровой индекс обычно проставляют перед словом ГОСТ.
Наружный слой рукавов имеет цвет в зависимости от вида газа, для которого он предназначен: синий — для кислорода; красный — для ацетилена; желтый — для жидкого топлива. Наружный цвет рукава не обязательно должен иметь расцветку, указывающую на вид газа. Для этого достаточно выполнить подкраску в местах маркировки. Подкраску наносят в виде цветных колец или полос. На кислородных рукавах с черным наружным слоем, предназначенных для работы во всех климатических районах, цветовую маркировку обычно не наносят.
При работе с газосварочным оборудованием нужно следить за тем, чтобы рукава не перегибались и не пережимались. При вынужденных изгибах рукава следует следить, чтобы радиус кривизны имел размер не менее, чем 10-ти кратный внутренний радиус рукава. В противном случае при перегибах внутреннее сечение рукава снижается, что меняет его пропускную способность.
Рукава следует содержать в чистоте, не допуская их механических повреждений. При всех повреждениях наружного слоя или хлопчатобумажной оплетки рукава отбраковываются, так как это влечет за собой возможность утечки газа. Для хранения рукава сворачивают кольцами диаметром не менее 1 м и хранят в сухом месте, куда не попадает солнечное излучение.
Рукава, используемые для газосварочных работ, должны отвечать следующим условиям. Общая длина рукавов должна быть: до 30 м, причем рукав должен иметь не более трех кусков, соединенных между собой двусторонними специальными ниппелями с дополнительным креплением хомутами. Минимальная длина участка Рукава, который подлежит соединению, должна быть не менее 3 м; до 40 м — допускается длина рукава только при монтажных работах; более 40 м допускается только в исключительных случаях с выпиской наряд-допуска должностным лицом, ответственным за производство сварочных работ.
Рукава должны надежно закрепляться на подсоединительных ниппелях горелок, резаков и редукторов стяжными хомутами. Рукава должны один раз в три месяца подвергаться гидравлическим испытаниям на прочность давлением, превышающим рабочее, на 25%. Рукава выдерживают под давлением не менее 10 минут. Вода, которой испытывают рукава, не должна иметь примесей масел и других жировых включений. При необходимости гидравлические испытания заменяют пневматическими. Для этого применяют воздух или азот, очищенные от пыли, масел и других включений.
|
|
|
Предохранительный клапан: 1 — штуцер; 2 — обратный клапан; 3 — пружина; 4 и 7 — пламерассекающие шайбы; 5 — корпус; 6 — теплопоглотитель; 8 — переходной ниппель; 9 — накидная гайка |

Храниться рукава должны в помещении при температуре от -20°С до +25°С в бухтах, высота которых не должна превышать 1, 5 м или в расправленном виде. Расстояние от рукавов до обогревающих приборов должно быть не менее 1 м. Рукава, которые хранились при отрицательной температуре, перед работой нужно выдержать при комнатной температуре не менее 24 часов.
В процессе работы рукава должны быть защищены от действия высоких температур, искр, пламени, действия солнечных лучей, от попадания на них горюче-смазочных материалов и других веществ, разрушающих резину и нитяной каркас.
При сварочных работах запрещается:
- соединять рукава отрезками гладких трубок;
- продувать шланги для горючих газов кислородом, и наоборот, а также осуществлять их взаимную замену;
- перегибать, скручивать, сплющивать и натягивать рукава, оставлять их незащищенными от любых повреждений, огня и т.д.;
- допускать перекрещивание рукавов со стальными канатами, кабелями и электросварочными проводами;
- применять рукава, которые имеют дефекты, а также обматывать их изоляционной лентой или другими подобными материалами. Поврежденные участки рукавов должны вырезаться, а их концы соединяться и закрепляться хомутами.
Для защиты кислородных рукавов от разрывов и загораний при обратных ударах в аппаратуре, работающей на жидком топливе, применяют предохранительные клапана. Техническая характеристика предохранительных клапанов приведена в таблице.
| Показатель | Данные показателя |
| Рабочее давление кислорода, кг/см2 | 2-15 |
| Перепад давления в клапане, кг/см2 | 1,2-20 |
| Размеры: | |
| -длина | 80 |
| -диаметр | 24 |
| Масса, кг | 0,148 |
Способы и режимы газовой сварки
Газовая сварка — это сварка плавлением металла, который разогревают пламенем горелки. При нагреве кромки свариваемых заготовок расплавляются вместе с присадочным материалом, который дополнительно вводится в пламя горелки. После кристаллизации жидкого металла образуется сварочный шов. К преимуществам газовой сварки относится простота способа, несложность оборудования, отсутствие источника электрической энергии.
К недостаткам газовой сварки относится меньшая производительность, сложность механизации, большая зона нагрева и более низкие механические свойства сварных соединений, чем при дуговой сварке. Кроме того, к недостаткам газопламенной сварки относят низкий КПД теплотворной способности горючего газа, так как всего 6— 7% тепла, выделяемого при сгорании ацетилена, расходуется на сварку металла. Остальное тепло тратится на излучение и конвекцию, потери от неполноты сгорания газа, нагрев прилегающих к шву участков, разбрызгивание металла и т.д.
Во время газовой сварки в правой руке сварщик держит горелку, а в левой - присадочную проволоку. Пламя горелки направляют на свариваемый металл так, чтобы кромки находились в восстановительной зоне пламени на расстоянии 2—6 мм от конца ядра. Не следует касаться расплавленного металла концом ядра пламени, так как это вызывает науглероживание сварочной ванны. Конец присадочной проволоки должен находиться в восстановительной зоне или быть слегка погруженным в сварочную ванну.
Режимы газовой сварки
Режимы газовой сварки определяют:
- мощностью сварочного пламени
- углом наклона присадочного материала и мундштука горелки
- диаметром присадочного материала
- скоростью сварки.
Сварочное пламя должно обладать достаточной тепловой мощностью, которую выбирают в зависимости от толщины свариваемого металла и его физических свойств. Выбор режимов сварки целиком и полностью зависит от толщины свариваемых деталей.
Мощность сварочного пламени напрямую зависит от расхода горючего газа и для ацетиленовой сварки ее приближенно можно определить по формуле:
Vа = k•S
Где Va — мощность пламени, определяема расходом ацетилена, л/час; S — толщина свариваемого материала, мм; к — коэффициент пропорциональности, величина которого зависит от вида стали.
К примеру, для низкоуглеродистой стали и чугуна к = 100 — 130, а для высокоуглеродистой стали к = 75 100. Для алюминия и его сплавов к = 100 — 15 для медных сплавов — 150 — 225. Изменяя тепловую мощность пламени, сварщик в довольно широк пределах может регулировать скорость нагрев расплавления металла, что является одним преимуществ газопламенной сварки.
Угол наклона мундштука сварочной горелки увеличивают с увеличением толщины свариваемого металла. Зависимость угла наклона для сварки сталей приведена на рис. 1. Если сваривают цветные металлы, теплопроводность которых выше стали, то угол наклона мундштука немного увеличивают.
|
|
|
Рис. 1. Углы наклона мундштука горелки при сварке стали различной толщины |
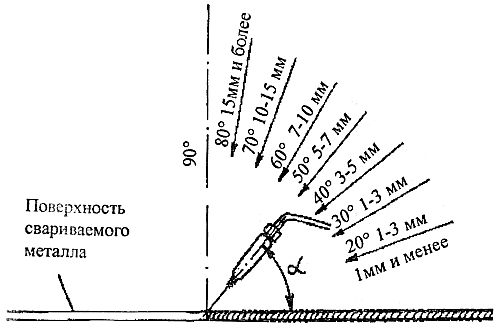
Диаметр присадочного материала подбирают в зависимости от толщины свариваемых деталей и метода наложения шва. Обычно диаметр присадочной проволоки равен половине толщины свариваемого металла. Практически при толщине металла более 15 м присадочный материал берут диаметром 6—8 мм.
Скорость сварки является величиной, от зависящей толщины свариваемого металла и его свойств. Определяют скорость сварки по формуле:
V = А/S
Где А - коэффициент, зависящий от свойств материала и для сталей средней толщины равняется 12 — 15, S — толщина свариваемого металла, мм.
Способы газовой сварки
Способов наложения сварочного шва существует несколько. Их применение диктуется привычками сварщика и особенностями сварного соединения.
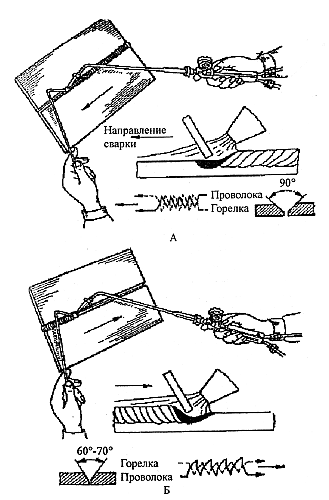
Левая сварка (рис. 2А) — является наиболее применяемым способом при газовой сварке металлов, толщиной 4—5 мм. При этом способе горелку перемещают справа налево, а присадочную проволоку перемещают впереди горелки. Сварочное пламя, направленное от шва, хорошо прогревает несваренный участок и присадочную проволоку. При малой толщине металла (менее 8 мм) горелку, перемещают только вдоль шва, а при толщине металла больше 8 мм выполняют дополнительные колебательные движения поперек оси шва. Присадочную проволоку концом погружают сварочную ванну, перемешивая ее спирал образными движениями.
Левый способ хорош тем, что сварщик хорошо видит шов, что дает ему возможность обеспечить равномерность сварочного валика. Шов получает ровный и красивый. Мощность сварочного пламени: при левом способе сварки принимают в пределах 100 — 130 дм3 ацетилена в час на один мм толщи металла.
Правая сварка (рис. 2Б) считается более экономичной, так как пламя направлено непосредственно на шов. Это дает возможность сваривать металл большой толщины с уменьшенным углом раскрытия кромок. А так как при этом количество наплавленного металла снижается, то вероятность коробления деталей снижается. Горелка при этом способе перемещается слева направо, а присадочный материал передвигают вслед за горелкой. Так как пламя направлено на шов, то скорость его охлаждения снижается, металл одновременно подвергается термической обработке, что способствует повышению качества шва.
 |
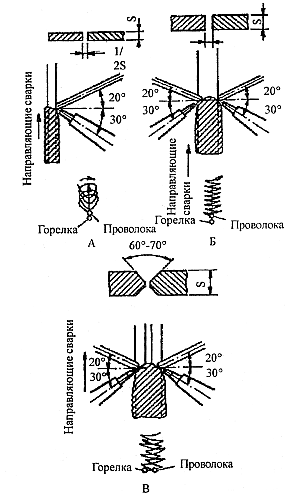 |
| Рис. 2. Схема левой (А) и правой (Б) сварки | Рис. 3. Сварка сквозным валиком: А — от 2 до 6 мм; Б — от 6 до 12 мм; В — от 12 до 20 мм |
Сварку сквозным валиком (двойным валиком) применяют при вертикальной сварке стыковых соединений сверху вниз (рис. 3). Для этого в нижней части стыка проплавляется сквозное отверстие и, постепенно поднимая пламя вверх, расплавляют верхнюю часть отверстия. Вводя присадочный материал, заваривают нижнюю часть отверстия. При сварке толстого металла сварку ведут одновременно с двух сторон два сварщика.
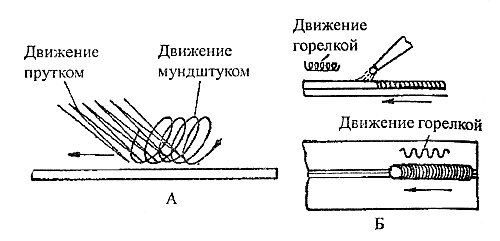
Сварка ванночками (рис. 3А) заключается последовательном образовании ванночек расплавленного металла и вводе в них по несколько капель присадочного материала. Сварку ванночками; применяют для сваривания металла толщиной до 3 мм. При этом виде сварки каждая последующая; ванночка перекрывает предыдущую на 2/3 ее диаметра. Этот метод применяют при сварке тонких; листов и труб из низкоуглеродистых сталей, стыковых и угловых соединений при толщине деталей до 3 мм, добиваясь высокого качества сварочного шва. Для этого, расплавив ванночку диаметром 4—5 мм, сварщик вводит в нее конец присадочной проволоки и, расплавив ее небольшое количество, перемещает конец в восстановительную зону пламени, что позволяет снизить вероятность окисления металла. Мундштуком горелки выполняют движения, позволяющие образоваться соседней ванночке, которая должна перекрывать предыдущую на ⅓ диаметра. При этом ядро пламени не должно погружаться в ванночку, чтобы избежать науглероживания металла шва.
Сварку по отбортованным кромкам используют для сваривания металла толщиной до 2 — 3 мм. Это вид сварки применяется без присадочного металла, а только за счет колебательных и спиралеобразных движений горелки.
 |
 |
| Рис. 4. Сварка: А — ванночками; Б — по отборочным кромкам | Рис. 5. Сварка: А — вертикальных, Б — горизонтальных, В — потолочных швов |
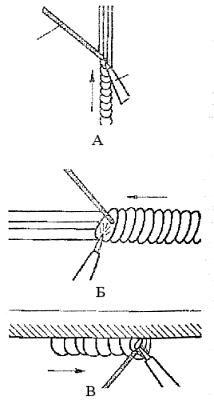
Сварка при различных положениях шва. Сварка при нижнем положении шва обычно затруднений не вызывает. Вертикальные, потолочные и горизонтальные швы на вертикальной поверхности (рис. 5) имеют свои особенности и требуют навыка в работе.
Сварку вертикальных швов снизу вверх лучше выполнять левым способом. Горизонтальные швы на вертикальной плоскости выполняют правым способом. В этом случае поток газового пламени направлен на шов, не позволяя металлу растекаться из сварочной ванны. В отличие от обычного правого способа сварку ведут справа налево, создавая небольшой перекос сварочной ванны.
Потолочные швы тоже лучше вести правым способом, так как при этой методике конец присадочной проволоки и давление газового потока препятствуют стеканию жидкого металла вниз.
Методика газовой сварки
Для начала сварочных работ требуется зажечь и отрегулировать пламя. Для этого поворачивают регулировочный винт на редукторе баллона с ацетиленом против часовой стрелки до тех пор, пока не исчезнет сопротивление этому вращению. Точно так же поступают и с кислородным редуктором. После этого открывают вентили обоих баллонов примерно на пол-оборота, а затем — вентили горелки. С помощью ручек регулировочных винтов устанавливают на манометрах давление, рекомендуемое для данного типа мундштука, а затем закрывают вентили горелки. После этого открывают ацетиленовый вентиль на пол-оборота и, держа зажигатель на расстоянии 25 мм от конца мундштука, зажигают струю ацетилена. При дымном пламени количество подаваемого ацетилена увеличивают, чтобы основание пламени приблизилось почти вплотную к мундштуку горелки.
Регулировку пламени горелки выполняют вентилями, расположенными на рукоятке. Для этого медленно открывают кислородный вентиль, добиваясь резко выраженного голубовато-белого ядра, расположенного на конце мундштука. После этого устанавливают пламя, необходимое для данного вида сварки. Нормальное пламя имеет светло-голубой цвет. Если подается избыток кислорода, то получится окислительное пламя с характерным остроконечным ядром и более коротким факелом.
Тренировку формирования линии сплавления следует выполнять на бракованной детали. Для этого, держа мундштук горелки под углом 60 — 70° к поверхности металла, на расстоянии, равном 2 мм, добиваются образования круглой сварочной ванны. При сварке толстого металла или металла, обладающего большой теплопроводностью, угол наклона мундштука должен быть больше, чем при сварке металла тонкого или с низкой теплопроводностью.
Распределение жидкого металла по шву, а также регулирование скорости плавления кромок и присадочного материала достигают соответствующим перемещением сварочного пламени по шву. Для этого круговыми движениями передвигают горелку вперед по направлению, которое указывает мундштук. Продолжая выполнять эти движения, перемещают сварочную ванну поперек шва, а когда ванна начинает слишком глубоко погружаться в металл, горелку перемещают вперед. Нужно следить за тем, чтобы сварочная ванна имела нужный размер и правильные очертания, в противном случае шов получится некрасивый. После правильно проложенного шва на обратной стороне стального листа образуется небольшое усиление, имеющее правильную форму.
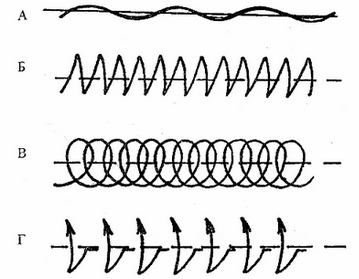
Основным движением пламени горелки является перемещение ее вдоль кромок сварочного шва. Поперечные и круговые движения являются дополнительными и служат для регулирования скорости прогрева и расплавления кромок, способствуя образованию шва нужной формы. Основные способы перемещения сварочной горелки приведены на рис. 1.
|
|
|
Рис. 1. Основные способы перемещения сварочной горелки: А — с незначительными колебаниями при сварке малых толщин; Б — полумесяцем; В — петлеобразно; Г — полумесяцем с задержкой вдоль шва. |
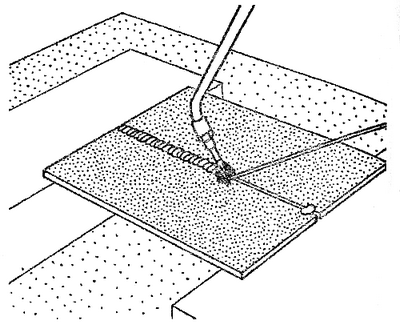
Сварку стыковых соединений (рис. 2) начинают с конца шва. Для этого две металлические заготовки прижимают друг к другу так, чтобы расстояние между ними было равно 2 мм. Учитывая тепловую деформацию металла зазор в конце сварочного шва должен быть несколько большим, чем вначале. После этого выполняют прихваточные швы, размеры которых и расстояние между ними зависят от размеров свариваемых деталей. После прихватки приступают к наложению сварочного шва.
При правой сварке горелку ведут слева направо, а присадочную проволоку перемещают вслед за горелкой. Для этого берут в левую руку присадочный пруток, той же толщины, что и свариваемые детали, и нагревают начало шва до образования сварочной ванны.
Пламя направляют на конец проволоки и на сваренный участок шва. Наклоняют сварочную горелку так, чтобы конец мундштука был направлен вдоль шва и начинают формировать линию сплавления, одновременно вводя конец присадочного прутка в середину сварочной ванны, перемешивая металл круговыми движениями. Вынимая пруток из ванны, не следует выводить его конец из пламени, чтобы его температура не понизилась. В случаях прилипания прутка к сварочной ванне, нужно направить пламя непосредственно на пруток, а когда он расплавится, его извлекают круговыми движениями. Не следует пытаться выдергивать прилипший пруток силой, так как это может нарушить сварочную ванну. Прежде чем продолжить работу по наплавке сварочного валика, нужно убедиться в том, что металл в ванне полностью расплавлен.
 |
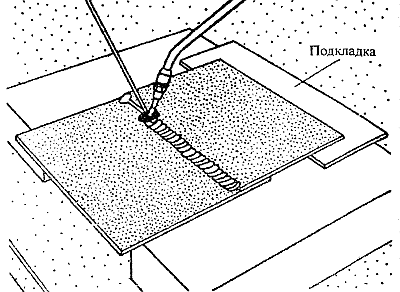 |
| Рис. 2. Сварка стыковых соединений | Рис. 3. Сварка нахлесточных соединений |
Ð